

Сварная рама, опора или корпус иногда соответствует размерам сразу после сборки, но меняет геометрию после механической обработки, снятия фиксаторов или в процессе эксплуатации.
Причина не обязательно связана с ошибкой сварщика. При локальном нагреве и последующем охлаждении в металле формируется сложное поле остаточных напряжений, которое может сохраняться даже тогда, когда конструкция внешне выглядит стабильной.
Чем больше протяженность швов, разница толщин и жесткость узла, тем внимательнее нужно относиться к этому фактору.
Как сварка создает внутренние напряжения
Во время сварки небольшая зона рядом со швом нагревается значительно сильнее окружающего металла. Она расширяется, но соседние холодные участки ограничивают это расширение.
При охлаждении нагретая область стремится сократиться, однако конструкция снова препятствует свободной деформации. В итоге часть напряжений остается внутри изделия.
Их распределение зависит от последовательности наложения швов, геометрии узла, толщины металла и жесткости закрепления.
Почему деформация может появиться не сразу
Пока конструкция зафиксирована в приспособлении, внутренние силы частично уравновешиваются. После снятия креплений баланс меняется.
Аналогичная ситуация возникает при фрезеровании или сверлении. Удаление слоя металла способно перераспределить напряжения, и плоскость, которая до обработки была ровной, начинает уходить из допуска.
Поэтому для ответственных рам, плит и корпусных деталей необходимо планировать не только порядок сварки, но и следующие производственные операции.
Когда используют тепловое снижение остаточных напряжений
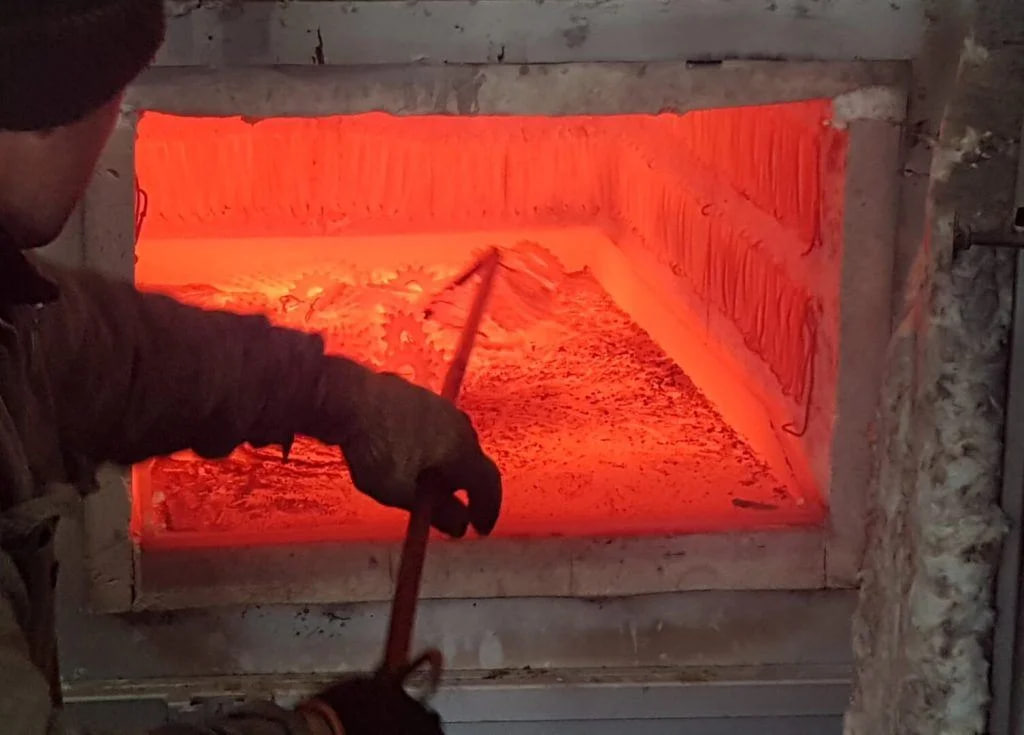
Один из промышленных подходов заключается в контролируемом нагреве конструкции до заданного температурного уровня с выдержкой и последующим охлаждением по установленному режиму.
Такая термообработка может быть частью технологического маршрута, когда необходимо снизить риск последующей деформации и стабилизировать состояние металла перед точной механической обработкой.
Режим зависит от марки материала, размеров изделия, его назначения и предыдущих операций. Универсальной температуры для всех сварных конструкций не существует.
Почему одной печной операции недостаточно
Большое значение имеют симметрия швов, очередность сварки, жесткость сборочной оснастки и величина припусков на дальнейшую обработку.
Иногда деформацию рациональнее снижать комплексно: корректировать технологию сварки, предусматривать промежуточный контроль геометрии и только затем выбирать способ снижения остаточных напряжений.
В какой момент выполнять точную обработку
Если готовая конструкция должна иметь точные посадочные поверхности, окончательное фрезерование или шлифование разумно планировать после операций, способных повлиять на внутреннее состояние металла.
Это не означает, что изменение формы можно исключить полностью. Задача состоит в том, чтобы сделать поведение конструкции более прогнозируемым и снизить вероятность ситуации, когда крупная и дорогостоящая деталь выйдет из допуска уже на последней стадии производства.


